Artykuł sponsorowany
Dlaczego niedopasowana pompa hydrauliczna najpierw zaburza stabilność ciśnienia, a dopiero potem zatrzymuje linię
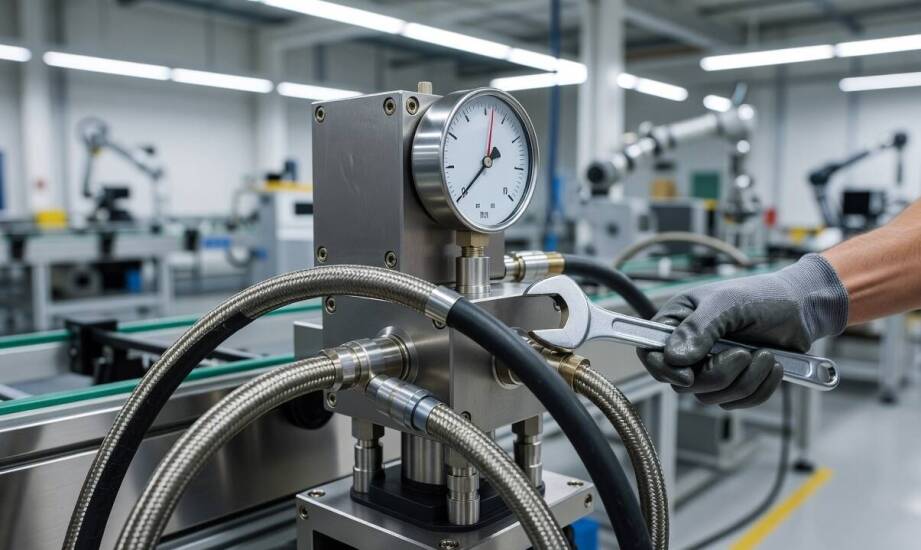
W hali produkcyjnej główna jednostka zasilająca często sprawia wrażenie w pełni sprawnej. Silnik napędowy obraca się równo, a manometry zamontowane na bloku wskazują nominalne wartości. Mimo to linia traci swój stały rytm. Siłowniki wysuwają się z wyraźnym opóźnieniem lub szarpią pod obciążeniem. Cykle robocze nienaturalnie się wydłużają, a powtarzalność pozycjonowania detali gwałtownie spada. Operatorzy zazwyczaj zauważają, że problem narasta stopniowo przez kilka tygodni. Zmiany w zachowaniu układu zwiastują poważniejszą awarię, zanim maszyna całkowicie zatrzyma produkcję.
Jak wydajność i ciśnienie pompy kształtują stabilność ruchu
Przepływ oleju wymuszany przez jednostkę tłoczącą odpowiada za dynamikę układu, natomiast ciśnienie powstaje dopiero w wyniku oporu stawianego przez odbiorniki. Wydajność bezpośrednio decyduje o prędkości ruchu siłownika. Im większy strumień cieczy trafia do komory, tym szybszy staje się wysuw tłoczyska. Ciśnienie robocze przekłada się z kolei na ostateczną siłę generowaną podczas docisku lub podnoszenia. Niedopasowanie parametrów zasilania natychmiast zaburza tę delikatną zależność. Zbyt mała wydajność powoduje nieakceptowalnie długie czasy cyklu maszyny. Zbyt duża prowadzi do gwałtownych, trudnych do opanowania ruchów i szybkiego przegrzewania czynnika roboczego.
Projektanci układów dobierają zwykle zapas ciśnienia rzędu 10–15% względem stałej wartości roboczej dla standardowych pomp zębatych lub łopatkowych. Pozwala to bezpiecznie znosić chwilowe piki obciążenia bez otwierania zaworu przelewowego. Gdy jednostka pracuje poza swoim optymalnym punktem charakterystyki, w układzie pojawiają się niebezpieczne wahania. Mechanizmy wykonawcze natychmiast przenoszą te pulsacje na nierówny skok narzędzia. Sprawność objętościowa klasycznych rozwiązań zębatych wynosi zazwyczaj od 85% do 95% przy nominalnych obrotach i ciśnieniu. Rzeczywista wartość spada jednak drastycznie, gdy rośnie opór układu, a temperatura oleju obniża jego lepkość. Wymusza to uwzględnienie realnych warunków na hali już na etapie projektowania zasilacza.
Skutki przeciążenia i diagnostyka układów zasilania
Zbyt zachowawczy lub przesadnie ambitny dobór parametrów zasilania generuje potężne straty energii. Nadmiar tłoczonego oleju bezustannie przelewa się przez zawór bezpieczeństwa. Część cieczy ucieka również przez powiększone szczeliny wewnętrzne mechanizmu tłoczącego. Każda taka niekontrolowana ucieczka strumienia błyskawicznie zamienia się w ciepło. Temperatura czynnika roboczego rośnie powyżej krytycznej granicy 70°C, co degraduje dodatki uszlachetniające. Obniżona lepkość przyspiesza ścieranie metalowych powierzchni i niszczy uszczelnienia. Użytkownicy często słyszą charakterystyczny hałas. Wycie zwiastuje niszczącą kawitację, a głuche stukanie oznacza mechaniczne zużycie łożysk i wirników.
Trudne środowisko produkcyjne dodatkowo obciąża pracujące komponenty. Praca w systemie trzyzmianowym oraz silne zapylenie powietrza skracają żywotność podzespołów. Cząstki stałe przenikające do zbiornika działają jak pasta ścierna wewnątrz precyzyjnych pasowań. Branżowe normy zalecają utrzymanie czystości oleju na poziomie 18/16/13 według standardu ISO 4406. Jakość filtracji bezpośrednio warunkuje bezawaryjną pracę maszyny. Odpowiednio dobrane pompy hydrauliczne oraz silniki napędowe tworzą nierozerwalny zestaw, w którym przepływ musi odpowiadać chłonności odbiornika. Zestawienie tych dwóch elementów determinuje ostateczną dynamikę linii. Jeśli zasilanie staje się wąskim gardłem, obserwuje się spadek wydajności pod obciążeniem. Diagności weryfikują ten stan hydrotesterem, wpinając go bezpośrednio w obwód. Urządzenie to mierzy rzeczywisty przepływ przy sztucznie zadawanym oporze. Pozwala to bezbłędnie wychwycić wewnętrzne przecieki, zanim spadek ciśnienia zatrzyma produkcję.
Weryfikacja parametrów katalogowych stanowi jedynie punkt wyjścia dla służb utrzymania ruchu. O faktycznej wartości jednostki zasilającej w przemyśle decyduje jej zachowanie w pełnym cyklu maszyny. Analiza uwzględnia zmienne obciążenia, wahania temperatur otoczenia oraz częstotliwość załączeń poszczególnych elektrozaworów. Papierowa sprawność traci znaczenie, jeśli układ nie radzi sobie z odprowadzeniem generowanego ciepła. Firma Techmak na co dzień zajmuje się diagnostyką i doborem komponentów ciśnieniowych dla zakładów produkcyjnych. Praktyka autoryzowanego partnera Parker Hannifin pokazuje, że stabilność procesu wymaga traktowania maszyny jako integralnej całości. Ścisła kontrola stanu oleju, monitorowanie temperatury i regularne testy wydajnościowe pozwalają utrzymać pełną dynamikę siłowników przez cały okres eksploatacji.
Kategorie artykułów
Polecane artykuły
Jak park rozrywki na Śląsku wspiera rozwój motoryczny dzieci?
Aktywność fizyczna jest kluczowa dla prawidłowego rozwoju dzieci, wpływając na zdrowie, samopoczucie oraz umiejętności społeczne. Centrum Rozrywki 4 Kids oferuje różnorodne atrakcje, które stymulują rozwój motoryczny najmłodszych, takie jak wspinaczkowe wieże czy boiska multisportowe. Zajęcia te poz
Kiedy anulowanie paragonu nie wystarcza, bo problem leży w błędnej stawce VAT
Kasjer wystawił dokument sprzedaży z błędnie naliczonym podatkiem i natychmiast spróbował wycofać transakcję w systemie. Mimo szybkiej reakcji w raporcie dobowym pojawiła się niezgodność, a przy kolejnej obsłudze klienta ten sam błąd powtórzył się automatycznie. Zwykłe usunięcie pozycji z pamięci po